Твёрдое точение — токарная обработка закалённых сталей и других материалов высокой твёрдости, обычно после термообработки. Часто она заменяет шлифование: деталь доводится до нужного размера и шероховатости на токарном станке за один установ. Результат зависит от правильно подобранной пластины CBN (кубический нитрид бора), подготовки режущей кромки и жёсткости системы. Ниже — рекомендации по выбору инструмента Sandvik Coromant.
Размер фаски на режущей кромке
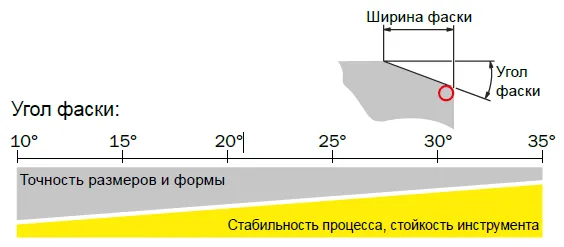
Широкая фаска распределяет силы резания по большей площади, что приводит к повышению прочности режущей кромки и даёт возможность увеличить подачу. Фаска большого размера позволяет также обеспечить стабильность процесса обработки и высокую стойкость инструмента.
Если же основными требованиями являются качество поверхности и размерная точность, то следует применять пластину с небольшой фаской. Она снизит силы резания и температуру, а также уменьшит вибрации.
Радиус при вершине пластины
Выбирайте максимально возможный радиус при вершине режущей пластины:
- Небольшой радиус — 0,2 и 0,4 мм (0,008–0,016″) — обеспечивает хорошее стружкодробление.
- Большой радиус — 0,8 и 1,2 мм (0,03–0,05″) — обеспечивает более качественную поверхность, более прочную кромку и, следовательно, высокую стойкость.
Пластины Wiper и Xcel: выше подача — та же шероховатость
Режущие пластины Wiper предлагают два возможных варианта усовершенствования процесса обработки:
- снижение шероховатости обработанной поверхности при заданных режимах резания;
- обеспечение требуемой шероховатости поверхности при значительном повышении подачи.
По данным Sandvik Coromant, геометрия Wiper стабильно даёт шероховатость значительно ниже Ra 3,2 мкм даже на повышенных подачах. Пластины Xcel могут работать с самыми высокими подачами — от 0,3 до 0,5 мм/об (0,012–0,020 дюйм/об), обеспечивая при этом высокое качество обработанной поверхности.
| Задача | Что выбрать |
|---|---|
| Максимальная стойкость, повышенная подача | Широкая фаска, большой радиус (0,8–1,2 мм) |
| Точность размера и минимальные вибрации | Небольшая фаска, меньшие силы резания |
| Хорошее стружкодробление | Малый радиус (0,2–0,4 мм) |
| Та же шероховатость на большей подаче | Пластины Wiper |
| Максимальная подача 0,3–0,5 мм/об | Пластины Xcel |
Сплавы CBN Sandvik Coromant для закалённой стали
Для точения цементированных и закалённых ТВЧ сталей Sandvik Coromant выпускает линейку сплавов CBN. Выбор зависит прежде всего от характера резания — непрерывное или прерывистое:
| Сплав | Назначение (по данным Sandvik Coromant) |
|---|---|
| CB7105 | Первый выбор для малых подач и непрерывного резания в стабильных условиях на самых высоких скоростях |
| CB7115 | Первый выбор для больших подач и/или глубины резания, непрерывное или слабо прерывистое резание на высоких скоростях |
| CB7125 | Лёгкое и среднее прерывистое резание (детали с фасками на кромках), стабильная и предсказуемая стойкость; PVD-покрытие |
| CB7135 | Тяжёлое прерывистое резание (кромки детали без фасок) |
| CB7015, CB7025, CB7525 | Дополнительные сплавы под разные скорости и степень прерывистости резания |
Пластины CBN выпускаются для систем CoroTurn 107, CoroTurn TR и T-Max P. Подобрать аналоги марок других производителей поможет сравнительная таблица сплавов, а весь ассортимент собран в разделе пластины и сплавы Sandvik Coromant.
Предварительно обработайте заготовку в мягком состоянии
- Избегайте образования заусенцев.
- Обеспечьте максимальную точность заготовки.
- Обработайте фаски и галтели до термообработки — это снижает ударную нагрузку на кромку CBN при входе в резание.
Обеспечьте жёсткую наладку
- Применяйте патрон с широкими кулачками (без упрочнения).
- Применяйте оснастку Coromant Capto®.
- Держатели инструмента должны быть в отличном состоянии.
Двухпроходная стратегия обработки
Двухпроходная стратегия является лучшим выбором, если:
- технологическая система недостаточно жёсткая;
- поверхность заготовки неоднородна;
- предъявляются высокие требования к точности и качеству обработанной поверхности.
Применение СОЖ при твёрдом точении
Обработка без применения СОЖ является одним из основных преимуществ твёрдого точения. Однако применение СОЖ может потребоваться, чтобы:
- повысить эффективность эвакуации стружки;
- поддержать стабильную температуру заготовки;
- отвести тепло при обработке крупногабаритных деталей.
В таких случаях необходимо обеспечить непрерывный подвод СОЖ в течение всего процесса резания.
Подбор пластин CBN Sandvik Coromant в ITC MAKSI
Хотите добиться максимальной эффективности при обработке материалов высокой твёрдости? Инструмент Sandvik Coromant — это надёжность, точность и высокая стойкость при любых задачах. ITC MAKSI поставляет оригинальные токарные инструменты Sandvik Coromant и подберёт сплав, геометрию пластины и режимы под вашу деталь. Пришлите артикул или чертёж — ответим ценой и сроком поставки.
Частые вопросы
Что такое твёрдое точение?
Это токарная обработка закалённых сталей и других материалов высокой твёрдости после термообработки. Она часто заменяет шлифование: нужный размер и шероховатость получают на токарном станке, как правило, пластинами из кубического нитрида бора (CBN).
Какой сплав CBN Sandvik Coromant выбрать?
Для непрерывного резания на высоких скоростях и малых подачах — CB7105, для больших подач и лёгкого прерывистого резания — CB7115, для деталей с фасками и среднего прерывистого резания — CB7125, для тяжёлого прерывистого резания по кромкам без фасок — CB7135.
Нужна ли СОЖ при точении закалённой стали?
Обычно твёрдое точение выполняют всухую — это одно из его преимуществ. СОЖ применяют, чтобы улучшить отвод стружки, стабилизировать температуру заготовки или отвести тепло на крупных деталях; тогда подача СОЖ должна быть непрерывной.
Чем пластины Wiper отличаются от обычных?
Геометрия Wiper позволяет либо снизить шероховатость при тех же режимах, либо получить ту же шероховатость на значительно большей подаче. Пластины Xcel рассчитаны на подачи 0,3–0,5 мм/об.
Нужен инструмент или консультация? Пришлите артикул, спецификацию или чертёж — ответим ценой и сроком поставки.